Hot Forging လုပ်ငန်းစဉ်မှာ အရည်အသွေးကို အဓိက သက်ရောက်မှုရှိတဲ့ အချက်တွေက ဘာတွေလဲ။
အပူပေးပုံသွင်းခြင်းလုပ်ငန်းစဉ်တွင် အရည်အသွေးရလဒ်များ သည် ဘီလက်အပူပေးသည့်အပူချိန်မှသည် အရည်ပျော်အမှုန်ဖွဲ့စည်းပုံသည် သတ္တုမှတစ်ဆင့် မည်သို့စီးဆင်းသည်အထိ နီးကပ်စွာချိတ်ဆက်ထားသော အချက်များ၏ ကွင်းဆက်တစ်ခု၏ ရလဒ်ဖြစ်သည်။ အပူပေးပုံသွင်းခြင်းသည် သတ္တုကို ၎င်း၏ recrystallisation အပူချိန်ထက် ကျော်လွန်၍ ပုံပျက်စေသောကြောင့် အပူစီမံခန့်ခွဲမှု၊ ပစ္စည်းဓာတုဗေဒ သို့မဟုတ် သတ္တုဒီဇိုင်းတွင် အနည်းငယ်သော ကွဲပြားမှုများပင် အက်ကွဲကြောင်းများ၊ အတိုင်းအတာအလိုက် ရွေ့လျားမှု သို့မဟုတ် မကိုက်ညီသော စက်ပိုင်းဆိုင်ရာ အရည်အသွေးများအဖြစ်သို့ ပျံ့နှံ့သွားနိုင်သည်။ ဤဆောင်းပါးသည် ပုံသွင်းထားသော အပိုင်းအစတစ်ခုသည် သတ်မှတ်ချက်နှင့် ကိုက်ညီသည် သို့မဟုတ် အမှိုက်ဖြစ်မဖြစ် ဆုံးဖြတ်ရာတွင် အဓိကအချက်များကို မီးမောင်းထိုးပြထားသည်။
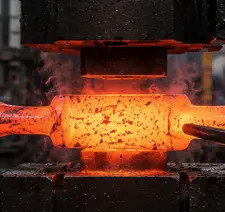
အရည်အသွေးမြင့် ပူပြင်းသော ပုံသွင်းခြင်း လုပ်ငန်းစဉ်အတွက် မည်သည့်အပူချိန်သည် အကောင်းဆုံးဖြစ်သနည်း။
အကောင်းဆုံး ပုံသွင်းခြင်း အပူချိန်အပိုင်းအခြားများ
ကာဗွန်နှင့် အလွိုင်းသံမဏိအများစုကို ၁၁၀၀° မှ ၁၂၅၀°C အကြားတွင် ပုံသွင်းလေ့ရှိပြီး ၎င်းသည် သတ္တုကို ပြင်းထန်သော အမှုန်အမွှားများဖြစ်ပေါ်ခြင်းမရှိဘဲ စီးဆင်းနိုင်လောက်အောင် ပုံသွင်းနိုင်စေရန် လုံလောက်သော နိမ့်ကျမှုရှိသည်။ အပူပေး ပုံသွင်းခြင်းလုပ်ငန်းစဉ်တစ်လျှောက်လုံး ဤအပိုင်းအခြားအတွင်း အပူချိန်ကို ထိန်းသိမ်းထားခြင်းသည် ဘီလက်ဖွဲ့စည်းရန် လိုအပ်သောအားကို လျော့ကျစေပြီး ပြီးစီးသွားသော အစိတ်အပိုင်းအား ၎င်း၏ခိုင်ခံ့မှုနှင့် ခံနိုင်ရည်ရှိမှုကို ပေးစွမ်းသည့် ချောမွေ့သော၊ ပုံမှန်အမှုန်အမွှားဖွဲ့စည်းပုံကို ထိန်းသိမ်းထားစဉ်တွင်ဖြစ်သည်။
အပူလွန်ကဲခြင်းနှင့် အပူလျော့ခြင်း၏ အန္တရာယ်များ
ပစ္စည်းသည် အပူပိုကြောင့် မီးလောင်ခြင်း သို့မဟုတ် အောက်ဆီဒိုက်များ လွန်ကဲစွာဖြစ်ပေါ်ပြီး ဂျုံစေ့နယ်နိမိတ်များကို အားနည်းစေပြီး ဖိအားအောက်တွင် မျက်နှာပြင်ကွဲအက်စေသည်။ ဆန့်ကျင်ဘက်အနေဖြင့် အရည်မဖြည့်ခြင်းသည် စီးဆင်းမှုဖိအားကို တိုးစေပြီး တစ်စိတ်တစ်ပိုင်း die filling သို့မဟုတ် အတွင်းပိုင်းအက်ကွဲခြင်းများကို ဖြစ်စေနိုင်သည်။ အစွန်းရောက်နှစ်မျိုးလုံးကို ကာကွယ်ရန်နှင့် အစိတ်အပိုင်းအရည်အသွေးကို တသမတ်တည်းထိန်းသိမ်းရန်အတွက် အပူပေးပုံသွင်းခြင်းလုပ်ငန်းစဉ် တစ်လျှောက်လုံး မီးဖိုအပူချိန်ကို တိကျစွာ စီမံခန့်ခွဲပြီး စောင့်ကြည့်ရန် လိုအပ်ပါသည်။
Billet တစ်လျှောက် အပူချိန် တစ်ပြေးညီဖြစ်မှု
ပျမ်းမျှအပူချိန်မှန်ကန်သည့်တိုင်၊ သတ္တုပြားတစ်လျှောက် မညီမျှသောအပူပေးမှုကြောင့် အစိတ်အပိုင်းတစ်ခုသည် အခြားအစိတ်အပိုင်းတစ်ခုထက် ပိုမိုလွယ်ကူစွာကွေးညွှတ်နိုင်ပြီး ကောက်ကွေးခြင်း သို့မဟုတ် ဒေသတွင်းဖိစီးမှုအာရုံစူးစိုက်မှုကို ဖြစ်ပေါ်စေနိုင်သည်။ Induction အပူပေးစနစ်များသည် အရာများကို ညီမျှစေရန်အတွက် တင်းကျပ်သောဇုန်ထိန်းချုပ်မှုကို အသုံးပြုသောကြောင့် အလုပ်ခွင်၏နေရာတစ်ခုစီသည် ဖွဲ့စည်းခြင်း၏အဆင့်တစ်ခုစီကို ဖြတ်သန်းသွားသည်နှင့်အမျှ ခန့်မှန်းနိုင်စွာ တုံ့ပြန်ပါသည်။
ပစ္စည်းဂုဏ်သတ္တိများနှင့် ဒိုင်ဒီဇိုင်းသည် ပုံသွင်းခြင်းအရည်အသွေးကို မည်သို့အကျိုးသက်ရောက်သနည်း။
သတ္တုစပ်ဖွဲ့စည်းမှုနှင့် အပူပေးလုပ်ဆောင်နိုင်စွမ်း
ပစ္စည်းတစ်ခု၏ ဓာတုဖွဲ့စည်းပုံသည် အပူချိန်မြင့်မားသောအခါ ပုံသွင်းနိုင်စွမ်းကို လွှမ်းမိုးသည်။ ကာဗွန်၊ မန်းဂနိစ်နှင့် သဲလွန်စဒြပ်စင်များ ဟန်ချက်ညီသော သတ္တုစပ်များသည် အပူလွန်ကဲခြင်း သို့မဟုတ် ကြွပ်ဆတ်ခြင်း ဖြစ်နိုင်ခြေနည်းပါးပြီး အပူဖြင့်သာလွန်ကောင်းမွန်သော အလုပ်လုပ်နိုင်စွမ်းကို ပေးစွမ်းလေ့ရှိသည်။ အစိတ်အပိုင်း၏ ဝန်ဆောင်မှုလိုအပ်ချက်များနှင့် သင့်လျော်သော်လည်း အပူချိန်မြင့်မားသော ပုံသွင်းခြင်းကို လိုက်လျောညီထွေဖြစ်စေသော အဆင့်ကို ရွေးချယ်ခြင်းသည် အောင်မြင်သော အပူဖြင့် ပုံသွင်းခြင်းလုပ်ငန်းစဉ်တွင် အခြေခံအဆင့်တစ်ခုဖြစ်သည်။
သေတ္တာဂျီသြမေတြီနှင့် အခေါင်းပေါက်ဖြည့်ခြင်း
ဒီဇိုင်းသည် ပုံသွင်းနေစဉ်အတွင်း ထောင့်များ၊ နံရိုးများနှင့် ပါးလွှာသောအပိုင်းများထဲသို့ သတ္တုစီးဆင်းမှုကို သက်ရောက်မှုရှိသည်။ ညံ့ဖျင်းစွာတည်ဆောက်ထားသော အခေါင်းပေါက်များတွင် ရုတ်တရက်ပြောင်းလဲမှုများသည် လေကိုပိတ်ဆို့စေပြီး စီးဆင်းမှုကို ကန့်သတ်နိုင်သည် သို့မဟုတ် ဒေသတွင်းဝန်ပိခြင်းကို ဖြစ်စေပြီး ပုံသွင်းသက်တမ်းကို လျော့ကျစေနိုင်သည်။ စီးဆင်းမှုတုပခြင်းဆော့ဖ်ဝဲဖြင့် အင်ဂျင်နီယာများသည် သံမဏိကိုမဖြတ်တောက်မီ အခေါင်းပေါက်အပြည့်အဝဖြည့်ရန်နှင့် အသုတ်တစ်ခုပြီးတစ်ခု တစ်သမတ်တည်းရှိသော အပိုင်းပုံသဏ္ဍာန်ကို အာမခံရန် ဂျီသြမေတြီကို ချိန်ညှိနိုင်သည်။
သတ္တုပစ္စည်းနှင့် ကြိုတင်အပူပေးခြင်းဆိုင်ရာ အလေ့အကျင့်များ
ပုံ သွင်းထားသော die ကိုယ်တိုင်သည် ထပ်ခါတလဲလဲ အပူနှင့် စက်ပိုင်းဆိုင်ရာ စက်ဝန်းကို ခံနိုင်ရည်ရှိရမည်။ ထို့ကြောင့် မာကျောသော ကိရိယာသံမဏိကို အသုံးပြုပြီး အပူရှော့ခ်ကို လျှော့ချရန်နှင့် ကိရိယာသက်တမ်း တိုးမြှင့်ရန်အတွက် die များကို ထုတ်လုပ်မှုမပြုမီ ကြိုတင်အပူပေးထားသည်။ သင့်လျော်သော die ကြိုတင်အပူပေးခြင်းသည် die နှင့် workpiece အကြား အပူချိန်ကွာခြားမှုကိုလည်း တည်ငြိမ်စေပြီး အပူပေးပုံသွင်းခြင်းလုပ်ငန်းစဉ် တစ်လျှောက်တွင် ပိုမိုခန့်မှန်းနိုင်သော သတ္တုစီးဆင်းမှုကို ခွင့်ပြုသည် ။
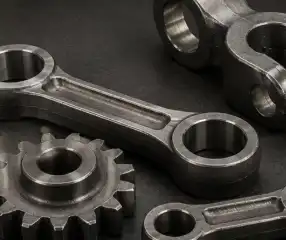
အပူပေးပုံသွင်းခြင်းတွင် ချောဆီထည့်ခြင်း၊ ပစ္စည်းစီးဆင်းမှုနှင့် အအေးခံနှုန်း
မှန်ကန်သောချောဆီရွေးချယ်ခြင်း။
ချောဆီလိမ်းခြင်းသည် သတ္တုပုံသွင်းခြင်းနှင့် အလုပ်အပိုင်းအကြား ပွတ်တိုက်မှုကို လျော့နည်းစေပြီး သတ္တုစီးဆင်းမှုကို တိုးတက်စေပြီး သတ္တုမျက်နှာပြင်များကို အလွန်အကျွံ ပွန်းစားခြင်းမှ ကာကွယ်ပေးသည်။ အဖြစ်များသော ဖြစ်နိုင်ခြေများတွင် ပုံသွင်းအမြန်နှုန်း၊ သတ္တုပုံသွင်းပစ္စည်းနှင့် အပူပေးပုံသွင်းခြင်းလုပ်ငန်းစဉ်တွင် ပြုလုပ်နေသော ပစ္စည်း၏ အထူးလိုအပ်ချက်များပေါ် မူတည်၍ ရွေးချယ်ထားသော ဂရပ်ဖိုက်အခြေခံနှင့် ရေတွင်ပျော်ဝင်နိုင်သော ချောဆီများ ပါဝင်သည်။
ပစ္စည်းစီးဆင်းမှု ဦးတည်ရာကို ထိန်းချုပ်ခြင်း
၎င်းသည် အစိတ်အပိုင်းတစ်ခု၏ သဘာဝပုံသဏ္ဍာန်များအတွင်းသို့ အမှုန်အမွှားစီးဆင်းမှုကို လမ်းညွှန်ပေးသောကြောင့် ဝန်ဆောင်မှုပေးရာတွင် ကြုံတွေ့ရမည့် ဖိစီးမှုများကို ခံနိုင်ရည်ရှိစေသည်။ ကောင်းမွန်သော ဒိုင်ဒီဇိုင်းတစ်ခုသည် သတ္တုသည် ဝန်လမ်းကြောင်းများတစ်လျှောက် စီးဆင်းပြီး ၎င်းတို့ကို ဖြတ်ကျော်မသွားစေရန် သေချာစေသည်။ ဤအကြောင်းကြောင့် စီးဆင်းမှုဦးတည်ချက် ခွဲခြမ်းစိတ်ဖြာခြင်းကို ထုတ်လုပ်မှုစီမံကိန်းရေးဆွဲစဉ်အတွင်း နောက်ဆက်တွဲစဉ်းစားရမည့်အရာမဟုတ်ဘဲ အခြေခံအရည်အသွေးရှုထောင့်တစ်ခုအဖြစ် သတ်မှတ်သည်။
အအေးခံနှုန်းနှင့် ဖောက်လုပ်ပြီးနောက် ကုသမှု
အစိတ်အပိုင်းတစ်ခုဖွဲ့စည်းပြီးနောက် အအေးခံနှုန်းသည် အဆုံးစွန်သောမာကျောမှု၊ အမှုန်အရွယ်အစားနှင့် ကျန်ရှိသောဖိစီးမှုအဆင့်များကို ဆုံးဖြတ်ပေးသည်။ မထိန်းချုပ်နိုင်သော သို့မဟုတ် မညီမျှသောအအေးခံခြင်းသည် ကောက်ကွေးခြင်း သို့မဟုတ် အဏုကြည့်ဖွဲ့စည်းပုံမမှန်ခြင်းတို့ကို ဖြစ်ပေါ်စေနိုင်သည်။ ထို့ကြောင့် ထုတ်လုပ်သူများစွာသည် ကောင်းမွန်စွာလုပ်ဆောင်ထားသော အပူပေးပုံသွင်းခြင်းလုပ်ငန်းစဉ်မှ မျှော်လင့်ထားသည့် စက်ပိုင်းဆိုင်ရာအရည်အသွေးများကို သော့ခတ်ရန် ထိန်းချုပ်ထားသောအအေးခံခြင်း သို့မဟုတ် နောက်ဆက်တွဲအပူကုသမှုကို အသုံးပြုကြသည်။
အက်ကွဲကြောင်းများ၊ လည်ပတ်မှုများနှင့် အခြားပူပြင်းသောပုံသွင်းခြင်းချို့ယွင်းချက်များကို အဘယ်အရာက ဖြစ်စေသနည်း။
အပူဖိစီးမှုကြောင့် မျက်နှာပြင်အက်ကွဲခြင်း
အပူချိန် အလွန်လျင်မြန်စွာ သို့မဟုတ် မညီမျှစွာ ပြောင်းလဲသွားပါက အပူပြောင်းလဲမှုများ ဖြစ်ပေါ်လာပြီး ပစ္စည်း၏ မျက်နှာပြင်ပေါ်တွင် ဖိအားများ ဖြစ်ပေါ်စေသည်။ ၎င်းသည် အက်ကွဲကြောင်းငယ်များ ဖြစ်ပေါ်နိုင်သည်။ ၎င်းသည် အထူးသဖြင့် အစိတ်အပိုင်းတစ်ခုကို ပုံသွင်းပြီးနောက် အလွန်လျင်မြန်စွာ မီးငြိမ်းသွားသည့်အခါ သို့မဟုတ် ပြန်လည်အပူပေးသည့် ዑደ့များကို ကောင်းစွာ မစီစဉ်ထားသည့်အခါတွင် မှန်ကန်ပြီး နှစ်ခုစလုံးသည် အပူပေးပုံသွင်းခြင်းလုပ်ငန်းစဉ်အပေါ် မလိုအပ်သော ဖိအားများကို ဖြစ်စေသည်။
မသင့်လျော်သောစီးဆင်းမှုကြောင့် ပတ်များနှင့်ခေါက်များ
သတ္တုသည် ချောမွေ့စွာစီးဆင်းမည့်အစား ၎င်းကိုယ်တိုင်လှိမ့ ်သွားသောအခါ ပတ်လမ်းများဖြစ်ပေါ်လာသည် ။ ၎င်းသည် မကြာခဏဆိုသလို အလင်းရောင်အလွန်အကျွံထွက်ခြင်း၊ ဟောင်းနွမ်းနေသော ဒိုင်များ သို့မဟုတ် မသင့်လျော်သော ဒိုင်ဖြည့်ခြင်းအစီအစဉ်ကြောင့် ဖြစ်ပွားလေ့ရှိသည်။ ဤခေါက်ရာများသည် မြင်သာစွာမမြင်နိုင်သော်လည်း အစိတ်အပိုင်းကိုအသုံးပြုပြီးသည်နှင့် ပင်ပန်းနွမ်းနယ်မှုခံနိုင်ရည်ကို သိသိသာသာထိခိုက်စေနိုင်သည့် အားနည်းသောနေရာများကို ဖြစ်ပေါ်စေပါသည်။
အတွင်းပိုင်း အပျက်အစီးများနှင့် ပါဝင်မှုများ
ကနဦး ဘီလက်တွင်ရှိသော porosity သို့မဟုတ် သတ္တုမဟုတ်သော ပါဝင်မှုများသည် ပုံသွင်းခြင်းအတွင်း ဖိအားမြင့်တက်စေသော အရာများကို ဖြစ်ပေါ်စေနိုင်ပြီး တင်ဆောင်သည့်အခါ အတွင်းပိုင်း အပေါက်များအဖြစ် ပေါ်လာနိုင်သည်။ တင်းကျပ်သော ဝင်ရောက်လာသော ပစ္စည်းစစ်ဆေးခြင်းနှင့် ပေးသွင်းသူ အရည်အသွေးထိန်းချုပ်မှုတို့သည် ဤအမှားအယွင်းများ ပုံနှိပ်စက်သို့ မရောက်မီတွင်ပင် ရှာဖွေတွေ့ရှိရန် အကောင်းဆုံးနည်းလမ်းများဖြစ်သည်။
ကောက်ချက်
အပူပေးပုံသွင်းခြင်းလုပ်ငန်းစဉ် ၏ အရည်အသွေး သည် အပူချိန်ထိန်းချုပ်မှု၊ ပစ္စည်းရွေးချယ်မှု၊ မှိုဒီဇိုင်း၊ ချောဆီလိမ်းခြင်းနှင့် အအေးခံခြင်းနည်းစနစ်များ၏ အပြန်အလှန်အကျိုးသက်ရောက်မှုပေါ်တွင် မူတည်ပါသည်။ China Welong သည် ကမ္ဘာတစ်ဝှမ်းရှိ ထုတ်လုပ်သူများအား မော်တော်ကား၊ ရေနံတူးဖော်ခြင်းနှင့် အာကာသယာဉ်ကဏ္ဍများတွင် ပေးသွင်းသူဖွံ့ဖြိုးတိုးတက်ရေး၊ ဝယ်ယူမှုကြီးကြပ်ရေးနှင့် အရည်အသွေးထိန်းချုပ်မှုဝန်ဆောင်မှုများကို ပေးဆောင်ပြီး ISO 9001:2015 အသိအမှတ်ပြုဝန်ဆောင်မှုများမှတစ်ဆင့် ဤပြောင်းလဲမှုများကို စီမံခန့်ခွဲရာတွင် ၎င်းတို့အား ကူညီပေးပါသည်။ Welong သည် ကမ္ဘာတစ်ဝှမ်းရှိ ဖောက်သည် ၁၀၀ ကျော်ကို ဝန်ဆောင်မှုပေးသည့် အတွေ့အကြုံ ၂၀ နှစ်ရှိသည်။ ကျွန်ုပ်တို့သည် အပြစ်အနာအဆာကင်းသော ပုံသွင်းအစိတ်အပိုင်းများကို စဉ်ဆက်မပြတ်ထုတ်လုပ်ရာတွင် သင့်အားကူညီရန် အသင့်ရှိနေပါသည် ။ သင်၏ထုတ်လုပ်မှုအရည်အသွေးကို မြှင့်တင်ရန် ကျွန်ုပ်တို့ထံ ချက်ချင်းဆက်သွယ်ပါ။
အမြဲမေးလေ့ရှိသောမေးခွန်းများ
Q1: သံမဏိကို အပူပေးပုံသွင်းရန်အတွက် ယေဘုယျအားဖြင့် မည်သည့်အပူချိန်အပိုင်းအခြားကို အသုံးပြုလေ့ရှိသနည်း။
A: ကာဗွန်နှင့် အလွိုင်းသံမဏိအများစုကို ၁၁၀၀°C မှ ၁၂၅၀°C အကြားတွင် ပုံသွင်းလေ့ရှိသော်လည်း တိကျသောအကွာအဝေးမှာ သတ်မှတ်ထားသော အလွိုင်းဖွဲ့စည်းမှုပေါ်တွင် မူတည်ပါသည်။
Q2: ဒီဇိုင်းက ဘာကြောင့် hot forging အရည်အသွေးအတွက် အရမ်းအရေးကြီးတာလဲ။
A: ဂျီသြမေတြီသည် သတ္တုသည် အပေါက်များထဲသို့ မည်သို့စီးဆင်းသည်ကို ထိန်းချုပ်ပေးပြီး ဖြည့်သွင်းမှုပြည့်စုံမှု၊ အမှုန်အမွှားစီးဆင်းမှုဦးတည်ချက်နှင့် အပြီးသတ်အစိတ်အပိုင်း၏ အလုံးစုံအတိုင်းအတာတိကျမှုကို သက်ရောက်မှုရှိသည်။
Q3: ပုံသွင်းပြီးနောက် မသင့်လျော်သောအအေးခံခြင်းသည် ချို့ယွင်းချက်များဖြစ်စေနိုင်ပါသလား။
A: ဟုတ်ကဲ့၊ မညီမညာ သို့မဟုတ် အလွန်အမင်း မြန်ဆန်စွာ အအေးခံခြင်းသည် အပြီးသတ်အစိတ်အပိုင်းတစ်လျှောက် ကောက်ကွေးခြင်း၊ ကျန်ရှိနေသော ဖိစီးမှုနှင့် မညီမညာ မာကျောမှုကို ဖြစ်ပေါ်စေနိုင်သည်။
Q4: ပုံသွင်းခြင်းမှာ lap နဲ့ crack ရဲ့ ကွာခြားချက်က ဘာလဲ။
A: lap ဆိုသည်မှာ စီးဆင်းမှုအတွင်း သတ္တုသည် ၎င်းကိုယ်တိုင် ထပ်နေသည့် အခေါက်တစ်ခုဖြစ်ပြီး၊ အက်ကွဲခြင်းဆိုသည်မှာ ပစ္စည်း၏ စွမ်းရည်ထက် ကျော်လွန်သော ဖိအားကြောင့် ဖြစ်ပေါ်လာသော ကျိုးပဲ့ခြင်းဖြစ်သည်။
မေးခွန်း ၅: ထုတ်လုပ်မှုမစတင်မီ ချို့ယွင်းချက်များကို မည်သို့အနည်းဆုံးဖြစ်အောင်ပြုလုပ်နိုင်မည်နည်း။
A: တင်းကျပ်သော ဝင်ရောက်လာသော ပစ္စည်းစစ်ဆေးမှု၊ အတည်ပြုထားသော မှိုဒီဇိုင်းနှင့် ထိန်းချုပ်ထားသော မီးဖိုအပူချိန်တို့သည် ပုံသွင်းစဉ်အတွင်း ချို့ယွင်းချက်များဖြစ်နိုင်ခြေကို လျှော့ချရန် ကူညီပေးသည်။
ယုံကြည်စိတ်ချရသော အပူပေးပုံသွင်းခြင်းဆိုင်ရာ ဖြေရှင်းချက်များအတွက် Welong နှင့် ပူးပေါင်းပါ။
တသမတ်တည်း ပုံသွင်းခြင်း အရည်အသွေးသည် မှန်ကန်သော ထောက်ပံ့ရေးကွင်းဆက် မိတ်ဖက်မှ စတင်ပါသည်။ China Welong သည် နိုင်ငံတကာ အတွေ့အကြုံ နှစ်နှစ်ဆယ်၊ ISO 9001:2015 အသိအမှတ်ပြု အရည်အသွေးထိန်းချုပ်မှုနှင့် AutoCAD၊ Pro-Engineering နှင့် SolidWorks တို့ကို အသုံးပြု၍ ကုန်ကျစရိတ်များသော ပုံသွင်းခြင်း ချို့ယွင်းချက်များကို ရှောင်ရှားရန် ကူညီပေးသည့် အင်ဂျင်နီယာပံ့ပိုးမှုကို ယူဆောင်လာပါသည်။ သင်သည် မော်တော်ကား၊ ရေနံတူးဖော်ခြင်း သို့မဟုတ် အာကာသယာဉ်အသုံးချမှုများအတွက် အစိတ်အပိုင်းများကို ရယူနေသည်ဖြစ်စေ ကျွန်ုပ်တို့အဖွဲ့သည် ပုံသွင်းခြင်းမှ ပို့ဆောင်ခြင်းအထိ သင့်ပရောဂျက်ကို ပံ့ပိုးပေးရန် အသင့်ရှိနေပါသည်။ metal@welongpost.com တွင် ယနေ့ပင် ကျွန်ုပ်တို့ထံ ဆက်သွယ်ပြီး Welong သည် သင်၏ နောက်ထပ် ပူပြင်းသော ပုံသွင်းခြင်း လုပ်ငန်းစဉ်ကို ယုံကြည်မှုနှင့် တိကျမှုဖြင့် စွမ်းအားပေးရာတွင် ကူညီပေးပါစေ ။
ကိုးကား
၁။ အမေရိကန် သတ္တုအသင်း (ASM အပြည်ပြည်ဆိုင်ရာ)၊ သတ္တုလက်စွဲစာအုပ်- ပုံသွင်းခြင်းနှင့် ပုံသွင်းခြင်း၊ အတွဲ ၁၄။
၅။ Kalpakjian၊ S. နှင့် Schmid၊ SR၊ ထုတ်လုပ်ရေးအင်ဂျင်နီယာနှင့်နည်းပညာ၊ Pearson Education။
၄။ Altan၊ T.၊ Ngaile၊ G. နှင့် Shen၊ G.၊ အအေးနှင့် အပူပေး ပုံသွင်းခြင်း- အခြေခံများနှင့် အသုံးချမှုများ၊ ASM International။
၆။ Lange၊ K.၊ သတ္တုဖွဲ့စည်းခြင်းလက်စွဲစာအုပ်၊ ထုတ်လုပ်မှုအင်ဂျင်နီယာများအသင်း။
၂။ Dieter၊ GE၊ စက်မှုသတ္တုဗေဒ၊ McGraw-Hill ပညာရေး။
၃။ Byrer၊ TG၊ Semiatin၊ SL နှင့် Vollmer၊ DC၊ ပုံသွင်းလက်စွဲစာအုပ်၊ ပုံသွင်းလုပ်ငန်းအသင်း။

Share your inquiry, get the quotation accordingly!

China WELONG- သတ္တုဖြေရှင်းချက်များတွင် သင်၏ယုံကြည်စိတ်ချရသော ပါတနာ

